TPU 75A 实测指南:H3C 的 FlexFeed 到底解决了什么,没解决什么
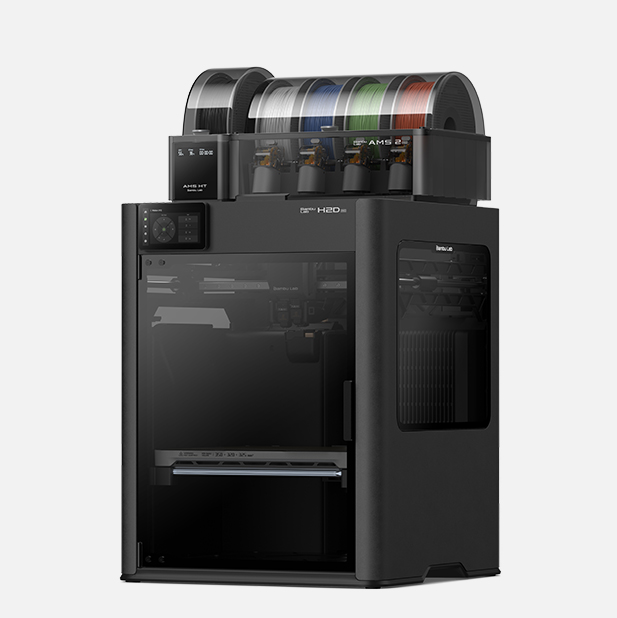
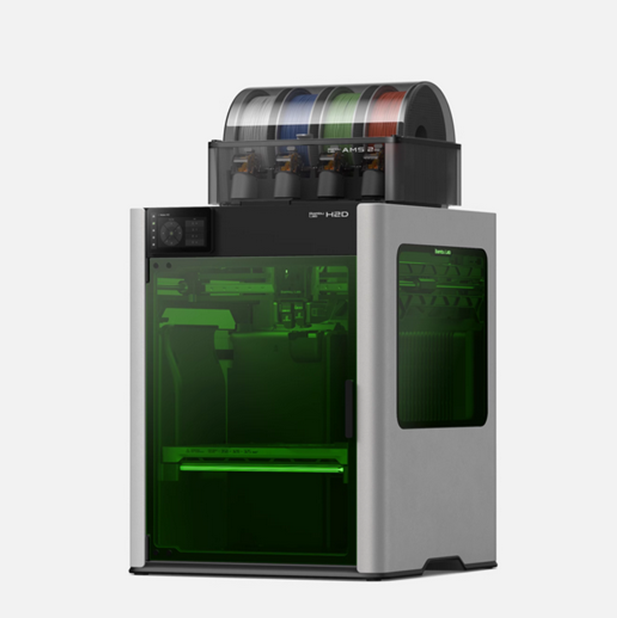
拓竹 H3C 最被低估的升级,不是 9 个工具头,而是 FlexFeed 挤出机 + 2.85mm TPU 75A 这个组合。
多色打印的痛点,玩家已经讨论了很多年。但“用 FDM 打出一双能穿的鞋”——鞋面柔软贴脚、中底回弹、外底耐磨——这件事在 H3C 之前,几乎没有桌面级方案能稳定做到。官方 TPU 75A 的页面写得很直白:75A 是“one of the softest flexible materials you can print on any FFF 3D printer”。
但软,是有代价的。FlexFeed 解决了其中一部分代价,另一部分仍然需要使用者自己承担。
一、FlexFeed 解决的核心问题:为什么 75A 必须走 2.85mm
过去 FDM 打 TPU 的硬度下限,普遍卡在 95A 附近。再软下去,1.75mm 的线材在送丝路径里会弯折、屈曲,送料力传不到喷嘴,打印变得不可靠。
FlexFeed 的解法不是“优化 1.75mm 的送丝”,而是增加一条 2.85mm 通道。官方数据:2.85mm 的 75A TPU 配合 FlexFeed,体积流量可以达到 10mm³/s,约为传统 1.75mm 方案的 3 倍。
物理逻辑很简单:线径从 1.75mm 增加到 2.85mm,截面积增加了约 2.65 倍。同样的材料,更粗的线材在受压时刚性更高,抗屈曲能力更强,送丝力可以更有效地传递到熔融区。这不是“调参调出来的改善”,而是用截面尺寸换送料稳定性的工程方案。
另外,2.85mm 工具头(位置 8)采用的是旁路进料设计:耗材不经过管路,直接进入工具头,配套的导管收纳在工具头侧面的卡扣中,用于支撑和引导线材。这个设计的目的同样是减少软料在长路径中的不确定性。
二、FlexFeed 没有解决的问题:75A 仍然是“特殊材料”
75A 能被稳定打印,不等于它变成了一种“随便用”的材料。
它必须烘干。 官方页面明确标注“Must dry out before use”。TPU 吸湿后打印会出现气泡、拉丝和层间结合力下降,75A 的柔软性让这些问题更难通过参数调整来掩盖。
它只能用 H3C 的第 9 个工具头。 2.85mm 耗材和 1.75mm 耗材在 H3C 上是两条物理上独立的路径。你不能把 75A 放进普通工具头里“试试看”,也不能指望 AMS 3H 的普通槽位自动识别并路由 2.85mm 材料。
它的速度优势有前提。 3 倍流量是在“专用 2.85mm TPU + FlexFeed”条件下实现的。如果用 1.75mm 的 TPU 走普通工具头,速度仍然是常规水平。75A 的“快”,只在正确的工具头 + 正确的线径组合下成立。

三、实际能打什么:从“手办软胶件”到“可穿戴结构”
官方演示的整鞋一体成型,是 75A 能力上限的展示:鞋面用 75A 软质 TPU,中底打晶格回弹结构,外底用耐磨材料,一次打印完成,不需要胶粘装配。
但更现实的日常应用在另一个层级:
鞋垫和足弓支撑件:75A 的触感接近鞋垫和橡胶握把,定制化的贴合度和回弹是标准件无法提供的。
柔性护具和绑带:需要亲肤、可弯曲、有一定拉伸性的穿戴件,75A 的柔软度进入了“可长时间接触皮肤”的区间,官方 TPU 75A 标注了 skin contact certified。
功能性握把和缓冲件:工具手柄、相机握把、设备缓冲垫,需要软质表面但内部可能需要硬质结构的场景,H3C 的 9 头架构允许软硬材料在同一打印中组合。
四、一个需要主动管理的变量:擦料塔
即使 FlexFeed 让 75A 的送料变稳了,多材料打印的擦料塔仍然存在。每次换刀约 50mg 的材料进入擦料塔,打一个高换色密度的模型,累积量不可忽略。
对于 75A 这种单价较高的专用耗材,擦料塔消耗的材料同样是成本。在切片时主动评估换色密度、合理规划工具头分配,仍然是用好 H3C 的必要操作,而不是“机器自动解决了”。
五、谁真正需要 75A,谁用 95A/90A 就够了
75A 值得投入的人:
你要打的东西,触感和柔软度本身就是功能的一部分——贴肤穿戴件、需要真实回弹的缓冲结构、人机工学握把。95A 在这些场景下“太硬了”,不是参数上的硬,是体感上的硬。
95A/90A 仍然够用的人:
你打的是软胶手办配件、简单柔性连接件、不需要长时间贴肤的软质零件。H3C 的普通 1.75mm 工具头配合现有的 95A/90A TPU,已经可以覆盖这些需求。75A 的专用通道和 2.85mm 耗材是为“软到 95A 做不了”的场景准备的,不是“越软越好”的通用升级。
全国官方咨询专线:4006516531
获取 H3C 与 TPU 75A 的官方兼容性确认、首发期耗材套装政策与本地授权渠道支持。