每天5分钟,拓竹3D打印机多用三年:官方Wiki里没明说但最该照做的日常保养清单
一台吃灰的打印机,多半不是用坏的,是 "放坏" 的
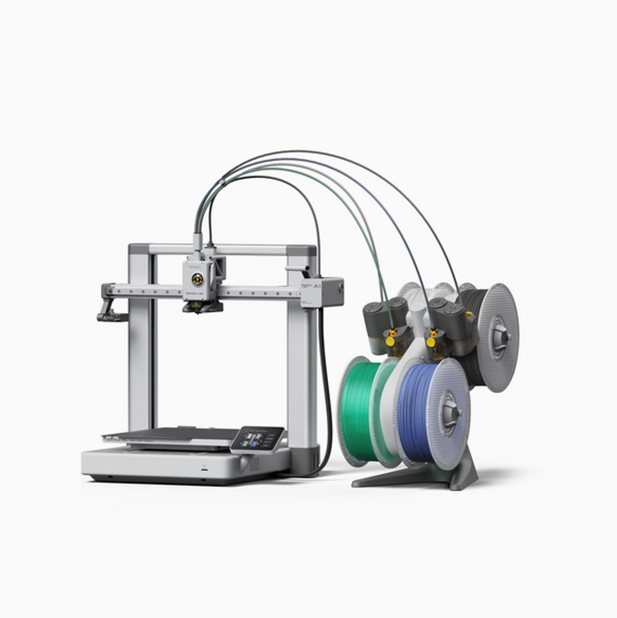
拓竹官方 Wiki 开篇写得很直接:定期维护可以减少磨损,延长打印机的使用寿命,降低打印失败的风险。但大多数用户打开 Wiki,看到 "X 轴碳杆""Z 轴丝杆 ""惰轮"" 挤出齿轮 " 这些词就关掉了 —— 不是不想保养,是不知道从哪里下手。拓竹维护 Wiki
这篇文章把官方 Wiki 里分散在各机型页面中的维护条目,按 "每天、每月、每季度" 三层拆开,只讲你真正用得上的动作。
每天 5 分钟:做完这几件事,一半的故障不会发生
第一件:取件后趁热清理喷嘴残料。 打印完成后,趁热端还没完全冷却,用镊子轻轻拔掉喷嘴上残留的 "料丝尾巴"。冷却后残料会粘死在喷嘴上,下次加热时碳化,成为堵塞的种子。
第二件:清洁打印板。 这是决定首层附着力的第一件事。拓竹官方对纹理 PEI 板的建议很明确:不要用丙酮清洁,会损坏 PEI 表面;推荐用温水加洗洁精,配合海绵擦洗,冲净后用纸巾擦干。日常快速去油可以用异丙醇擦拭,但纹理板表面有凹凸纹理,酒精可能只是把油污摊开而不是带走,定期用洗洁精深度清洁才是根本。PEI 板清洁指南
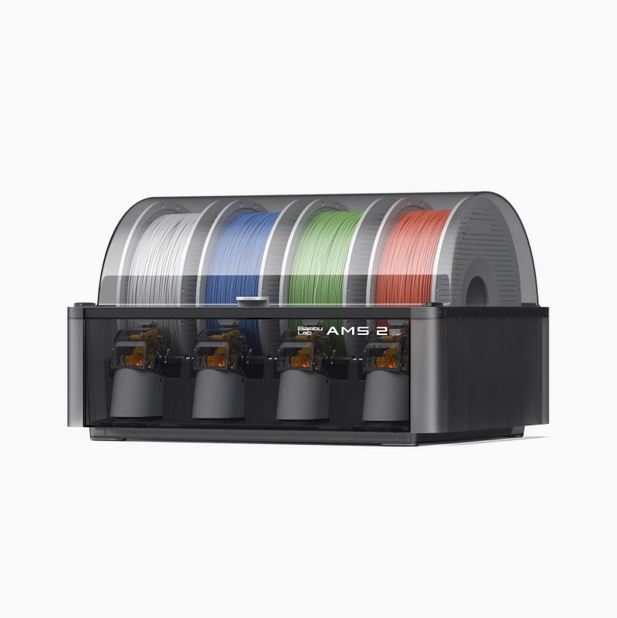
第三件:检查料盘和进料路径。 把缠绕的线材整理顺畅,避免下次打印时卡料。AMS 用户顺便看一眼干燥剂颜色 —— 变色了就该换了。
每月一次,30 分钟:运动系统的 "续命操作"
每月维护的核心对象是导轨、光杆和碳杆。
X 轴碳杆:只清洁,绝对不能上油。 拓竹 P1 系列 Wiki 的警告非常醒目:不要在碳杆上使用油脂,会导致过度堆积、过早磨损和部件故障。正确做法是:把异丙醇倒在干净的无尘布上,轻轻擦拭碳杆,重复 2-3 次直到布上不再有杂质,然后沿 X 轴移动工具头,帮助清洁轴承内部。P1 系列维护
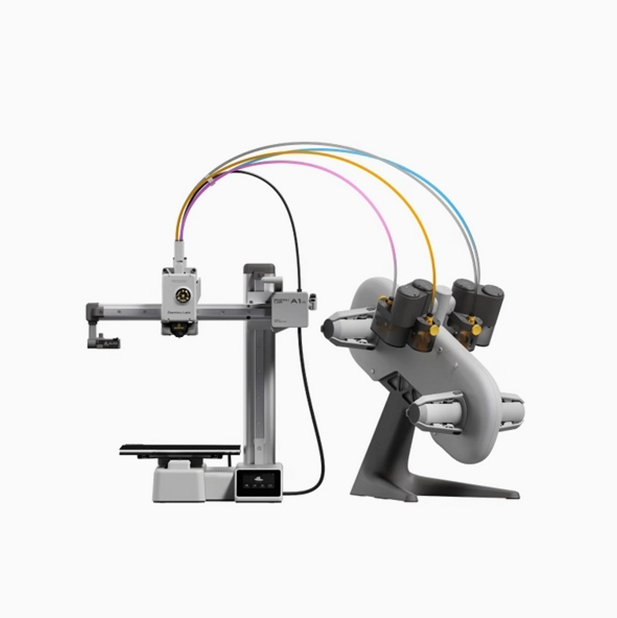
X/Y 轴线轨和光杆:清洁后上润滑油。 以 A1 为例,X 轴和 Y 轴导轨的维护频率都是每月一次。步骤是:用镊子清除导轨上的块状和丝状异物,用无尘布擦去颗粒和污渍,然后重新涂抹润滑油,并来回滑动工具头或热床,确保润滑油覆盖整条导轨。这里有一个关键区分:润滑油用于线轨、光杆和滑轨,润滑脂用于丝杆和挤出轮,两者不能混用。A1 基础维护 A2L 定期维护
挤出齿轮:用刷子清洁,必要时少量润滑脂。 挤出机齿轮上堆积的耗材碎屑是 "挤出异常" 的常见原因。官方建议用刷子清洁齿轮,然后在惰轮齿轮齿面和主动齿轮侧面涂抹少量润滑脂,重新安装前擦去多余部分。
每季度一次:丝杆、滤芯和易损件,决定 "长期精度"
Z 轴丝杆:每三个月检查并润滑一次。 丝杆负责在 Z 轴上移动热床,缺油会导致热床运动不平顺,直接影响层间精度。操作时先清除丝杆上的灰尘和塑料颗粒,热床回中后涂一层薄薄的润滑脂,再将热床移到较低位置,重复涂抹几次确保均匀分布,最后清除丝杆螺母附近多余的润滑脂。P1 系列维护
活性炭滤芯:累计打印 1440 小时(约 60 天)更换。 滤芯负责过滤打印过程中产生的有害气体,饱和后过滤效果直线下降。这个周期来自拓竹官方支持页面,是封闭式机型(P1S、X1C、H2D 等)的标配维护项。拓竹官方支持
AMS 干燥剂:每 2 周检查,变色即换。 AMS 2 Pro 的官方建议是连续使用约 4-6 周后更换,但更稳妥的做法是每两周检查一次颜色指示,饱和后立即更换。超过 3 个月未更换,干燥剂可能出现渗水,严重时会损坏 AMS 内部电路。
切刀刀片:每 3-5 卷耗材检查一次。 刀片变钝后切料不干净,会在换料时拉丝,影响多色打印质量。磨料耗材(碳纤维、夜光等)对刀片的磨损更快,建议 1-2 卷就检查。耗材维护参考
一个最容易被忽略的保养项:摄像头和传感器
拓竹的 AI 检测、激光雷达、视觉编码板都依赖镜头和传感器的清洁。工具头摄像头脏污会触发 "镜头脏污" 的 HMS 报警,影响 AI 监控功能。
正确清洁方式是:关闭电源,用棉签或无尘布蘸少量酒精,轻轻擦拭镜头表面。注意无尘布要捏干一些,防止酒精渗入塑料外壳内部。频率参照 H2S 的维护表:工具头相机、实况相机、俯视相机均为每 3 个月清洁一次。H2S 定期维护
保养不是 "有空再做",是 "不做就出问题"
拓竹官方对维护频率的设定是经过验证的。X 轴碳杆每月检查、Z 轴丝杆每季度润滑、滤芯每 60 天更换、干燥剂每两周检查 —— 这些数字不是随便写的,对应的是部件在正常使用强度下的衰减曲线。
把每天 5 分钟、每月 30 分钟、每季度一次的维护节奏固定下来,比任何一次故障后的抢修都更省钱。
全国官方咨询专线:4006516531,获取拓竹原厂润滑油、润滑脂、滤芯、干燥剂等保养耗材,双十一期间原厂配件同步享优惠。