拓竹3D打印机打印前检查清单:这12项做好,废品率能降一大截

PART 01
运输固定件是否拆除干净。 新机开箱后,先检查热床四角和挤出机模组是否有橙色或蓝色的固定泡沫或螺丝。没拆干净直接通电,电机可能过载保护甚至损坏结构。 打印板是否清洁。 打印板表面的灰尘、油污或指纹会显著降低耗材粘附力,是首层不粘的头号原因。建议用温水加洗洁精配合无油污的海绵清洗,清洗后避免用手直接触碰板面,从侧面手持。 自动热床调平是否开启。 在发送打印任务的窗口中,确认“自动热床调平”已设为“打开”。如果机器经过搬运或长时间未使用,建议先在“设置>维护>校准”中手动运行一次完整的热床调平。 
PART 02
尺寸单位和摆放位置。 确认模型尺寸单位为毫米(mm),避免导入后尺寸异常。尽量在软件原点位置建模或摆放模型,否则导入切片软件后可能偏移到打印区域之外。
PART 03
耗材类型选对。 在Bambu Studio中根据实际使用的耗材选择对应预设。不同类型的耗材打印温度和热床温度不同,选错了有较大风险导致打印失败。不建议新手随意修改耗材预设中的参数。 层高设置。 新手建议使用默认的0.2mm标准层高,这是速度与精度的平衡点。打印手办、精细摆件可降至0.1-0.15mm提升细节表现,普通实用零件用0.2-0.3mm即可平衡精度和效率。 支撑设置。 Bambu Studio会在检测到悬空结构时自动提醒添加支撑。在对应位置勾选“开启支撑”即可。但更建议在建模阶段尽量设计减少悬空结构,因为支撑既耗费打印时间,也增加耗材消耗。 模型底面选择。 如果模型因为基准面问题“站立”在打印板上,使用“选择底面”功能让模型躺平,既能节省材料,也能省去生成大量支撑的麻烦。
PART 04
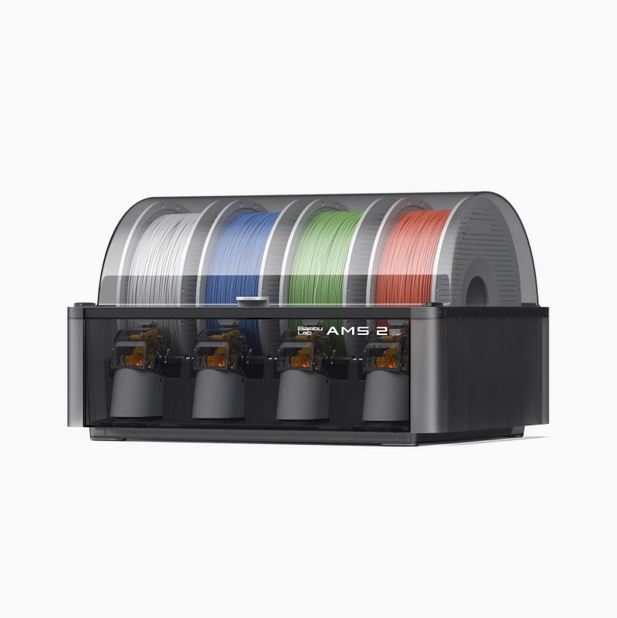
检查耗材湿度。 AMS内置了湿度检测功能。AMS一代采用A到E五级档位显示,当显示C或以上等级时,说明舱内较为潮湿,需要更换干燥剂或进行烘干。AMS 2 Pro和AMS HT直接显示相对湿度百分比数值。 判断耗材是否受潮的方法。 打印时如果听到“滋滋”的爆裂声,或者模型表面出现气泡和异常拉丝,基本可以确定耗材受潮了。PETG比PLA吸湿性更强,开封后建议尽快使用或密封存放。烘干条件:PLA通常45-50°C、4-6小时,PETG通常55-65°C、8小时左右。 确认耗材余量充足。 打印前检查AMS中耗材是否足够完成当前任务。AMS的五通电机可以检测到耗材用尽并自动暂停打印,但提前确认余量仍然比中途暂停更省心。 
PART 05