“激光切割机跑快了就毛边”,这个行业难题被3D打印的解法破了
拓竹R1:把3D打印振动补偿算法,搬进CO₂激光切割机
玩过CO₂激光切割的人都知道一个取舍:慢工出细活,快工出毛活。
工具头在拐角处的高速转向会产生机械振动,振动还没完全停下来,激光已经继续往前走了,结果就是切割边缘出现毛刺、雕刻线条出现拖尾。想要干净的效果,就得把速度降下来。而速度一降,加工效率就跟着掉。
这不是某一家设备的问题,是CO₂激光切割这个品类长期存在的物理限制。
拓竹R1激光切割机的做法是:不跟物理规律硬碰硬,而是从运动控制算法层面把振动 “算掉”。用的算法,和拓竹3D打印机上那套被数百万台设备验证过的振动补偿,是同一套。
3D打印的振纹,激光切割的毛边,本质是同一件事
在3D打印中,这个问题叫 “振纹” 或 “鬼影”—— 工具头高速转向后,机械残余振动会在打印件表面留下波纹状痕迹。在激光切割中,它表现为切割边缘的毛刺和雕刻线条的拖尾。
两者的物理成因完全相同:运动系统在高速方向变化后,机械结构来不及把振动能量耗散掉。
3D打印行业的解法经历了从 “降速” 到 “算掉” 的演进。早期的桌面3D打印机只能靠降低加速度来减少振纹,代价是打印时间成倍增加。后来 input shaping 技术被引入,通过预判机械系统的谐振频率,在运动指令中提前 “注入” 反向振动信号,让振动在源头被抵消。
拓竹的3D打印机将这套算法做成了自动化的能力:设备首次启动时自动测量 X 轴和 Y 轴的谐振频率,后续高速打印中主动抵消振动,用户不需要做任何手动调参。
R1 把这套已经跑通的算法,第一次用在了 CO₂激光切割机上。拓竹官方明确表示,这是 “3D 打印机上的同一技术”。
1000mm/s下的线条质量:从参数到体感
R1的最高雕刻速度是1000mm/s,最大加速度是20000mm/s²。这个速度在消费级CO₂激光设备中属于第一梯队。
但速度本身不是目的。速度只有在质量不打折的前提下才有意义。
R1的振动补偿让工具头在高速转向后迅速稳定下来,线条在拐角后立刻恢复清晰。配合动态出光补偿 —— 随着工具头速度变化实时调整激光功率 —— 雕刻的色调和深度在整条路径上保持一致。
这意味着用户可以放心地把速度拉满,而不是为了质量牺牲效率。对于接单型的工作室和批量加工场景,这个差异会直接反映在每天的产出量上。
这项技术的迁移意味着什么?
从行业视角看,R1把3D打印的振动补偿搬到激光切割机上,有一个更深的含义:消费级激光切割设备正在从 “机械精度竞赛” 进入 “控制算法竞赛”。
传统激光切割机的性能提升路径,主要靠更重的机身、更硬的导轨、更精密的丝杆。这些是 “硬件堆料” 的思路,效果直接,但成本高、重量大、迭代慢。
拓竹科技走的是另一条路:用运动控制算法把现有硬件的性能 “压榨” 出来。R1的机身重量约33.5kg,在这个重量级别上实现1000mm/s 和 20000mm/s²,靠的不是把机器做得更重,而是让算法知道该怎么动。
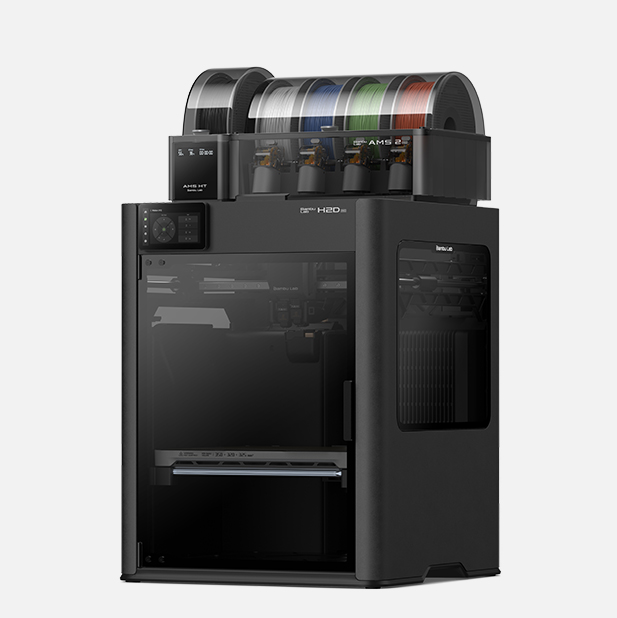
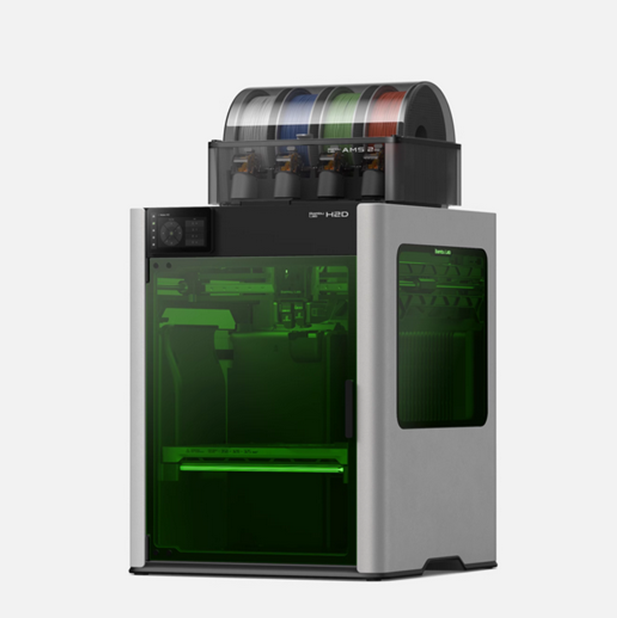
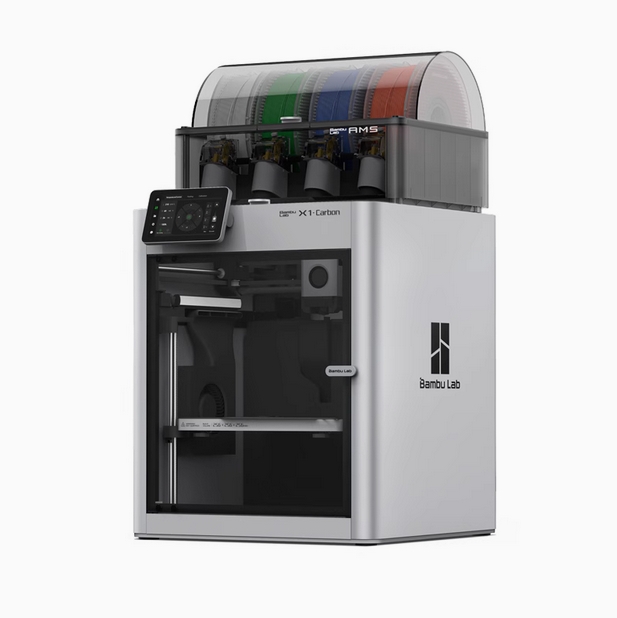
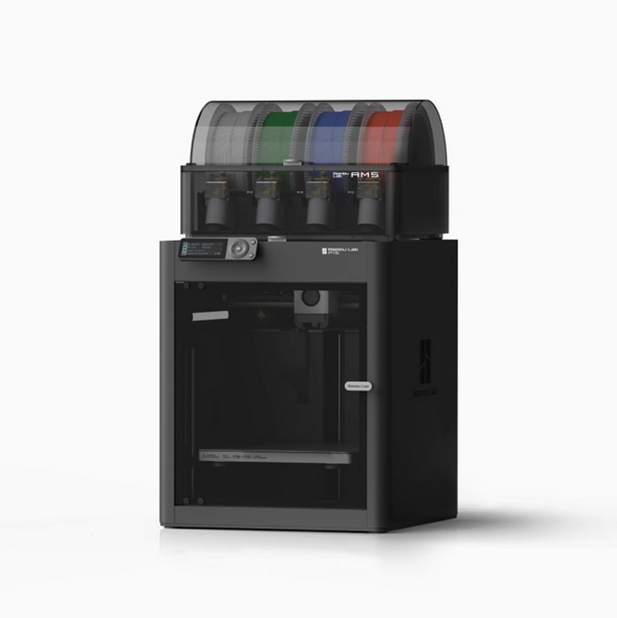
这条路,拓竹在3D打印领域已经走通了。从A1到X1C到H2D,每一代产品的速度提升,都不是靠单纯加粗导轨实现的,而是靠运动控制算法的迭代。R1只是把这套方法论应用到了一个新的品类上。
适合哪些用户?
- 创客和小型工作室:接单雕刻亚克力招牌、木质工艺品、皮革配件的用户,振动补偿带来的线条质量提升,直接体现在成品的卖相上。
- 拓竹3D打印老用户:如果你已经有拓竹的 3D打印机,R1 的运动控制逻辑对你来说是 “熟悉的味道”。同一套 Bambu Suite 软件,同一个 MakerWorld 账号,振动补偿的工作方式也和打印机一致。
- 需要批量加工的用户:振动补偿让高速运行下的质量稳定可控,意味着可以放心地跑批量任务,而不需要每一件都降速保质量。
- 对精度有要求的精细件加工:0.11mm 短焦光斑配合振动补偿,在微小物体表面的雕刻精度有实质提升。
核心参数速览
表格
| 参数项 | 规格 |
|---|---|
| 激光类型 | 55W CO₂激光器 |
| 最大雕刻速度 | 1000mm/s |
| 最大加速度 | 20000mm/s² |
| 振动补偿 | 与 3D 打印机同源的主动振动补偿算法,自动标定,无需手动调参 |
| 动态出光补偿 | 随速度实时调节激光功率,1000mm/s 下保持色调均匀 |
| 定位精度 | <0.2mm |
| 切割能力 | 18mm 黑胡桃木 / 20mm 亚克力 |
| 安全认证 | Class 1 |
| 首发价 | 14999 元起 |
全国官方咨询专线:4006516531,了解更多R1产品信息与购买渠道。